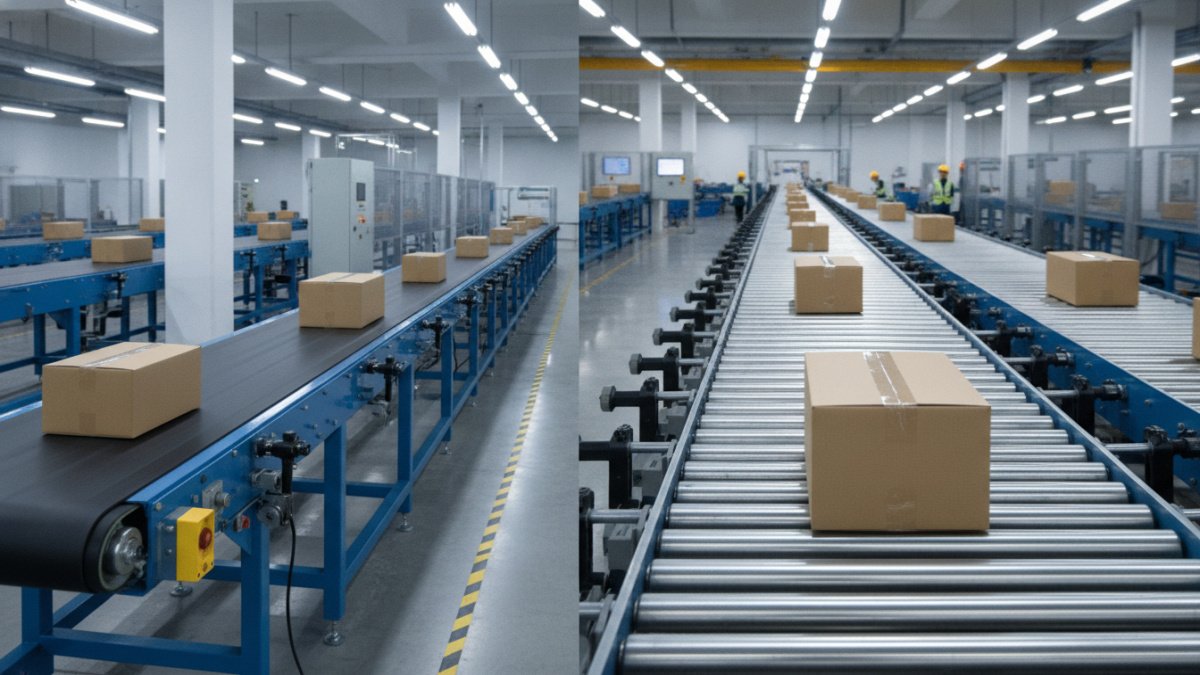
Wybór między przenośnikiem taśmowym a rolkowym decyduje o wydajności całej linii produkcyjnej na lata, nie tylko o jednorazowym koszcie zakupu. Przy projektowaniu systemów transportu wewnętrznego liczy się rodzaj przemieszczanego materiału, tempo pracy oraz warunki panujące w hali. W tym artykule zestawiamy oba rozwiązania pod kątem konkretnych parametrów technicznych, żeby ułatwić podjęcie decyzji zgodnej z rzeczywistymi potrzebami zakładu.
Jak działa przenośnik taśmowy i gdzie znajduje zastosowanie?
Przenośnik taśmowy opiera się na ciągłej taśmie napiętej między dwoma bębnami – napędowym i zwrotnym. Silnik obraca bęben napędowy, taśma przesuwa się po konstrukcji nośnej, a transportowany materiał podróżuje wraz z nią bez konieczności kontaktu z elementami mechanicznymi na całej długości trasy. Taki układ sprawia, że transportery taśmowe radzą sobie z materiałami sypkimi, drobnymi elementami, a nawet produktami o nieregularnych kształtach, które na przenośniku rolkowym mogłyby się zaklinować.
W praktyce przenośniki taśmowe sprawdzają się przy przenoszeniu opakowań foliowych, ziarna, granulatu czy komponentów o niestabilnej geometrii. Taśma amortyzuje drgania, dzięki czemu produkty delikatne – na przykład wyroby ceramiczne czy elementy elektroniczne w opakowaniach – docierają do kolejnego etapu produkcji bez uszkodzeń. Prędkość transportu zwykle waha się od 0,1 do 2 m/s, choć w liniach o wysokiej przepustowości zdarzają się wartości wyższe.
Ograniczeniem tego rozwiązania jest nośność punktowa – taśma nie znosi dobrze skoncentrowanego obciążenia w jednym miejscu, zwłaszcza przy dłuższych odcinkach bez podparcia. Przy transportowaniu palet czy skrzynek o dużej masie lepiej sprawdza się inna konstrukcja, o czym więcej w dalszej części artykułu. Warto też pamiętać o okresowej regulacji naprężenia taśmy – jej rozciąganie w czasie eksploatacji jest procesem naturalnym i wymaga kontroli co kilka tysięcy godzin pracy.
Konstrukcja i zasada pracy przenośnika rolkowego
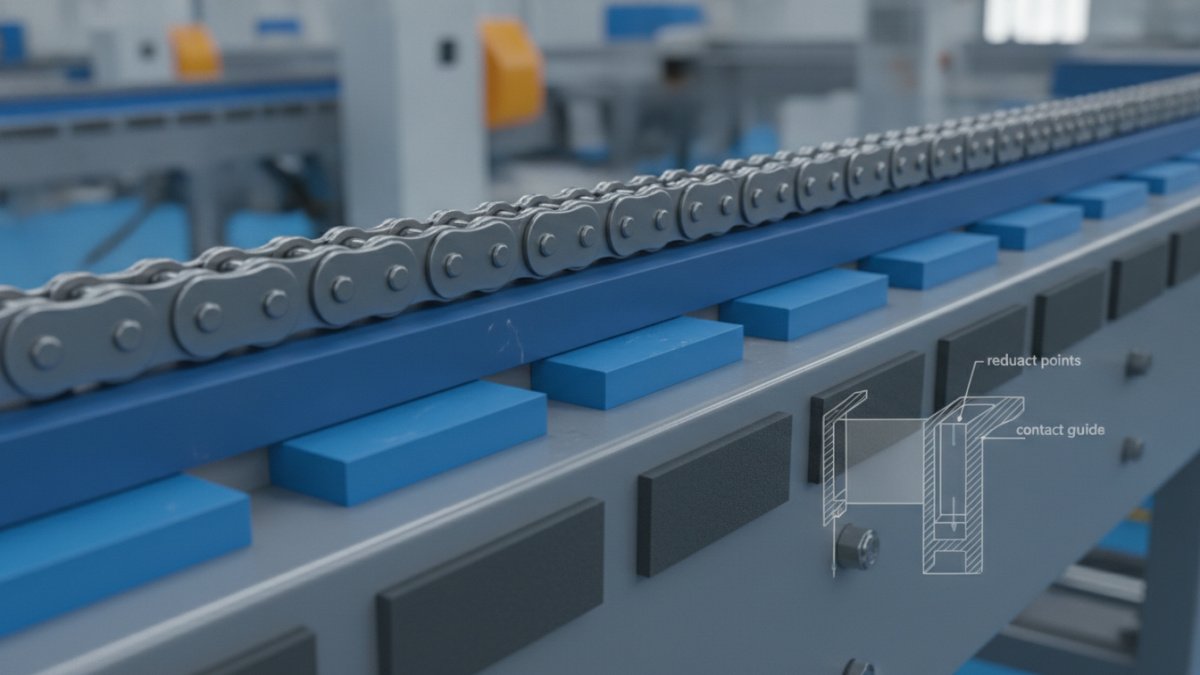
Przenośnik rolkowy zbudowany jest z szeregu rolek osadzonych równolegle na ramie, po których przemieszcza się transportowany ładunek. Rolki mogą być napędzane silnikiem poprzez łańcuch lub pas, albo pracować grawitacyjnie – wtedy produkt zsuwa się dzięki nachyleniu trasy. Ta prostota konstrukcyjna przekłada się na wysoką odporność na uszkodzenia mechaniczne i mniejszą liczbę elementów podlegających regularnej wymianie w porównaniu z taśmą.
Rolkowy system transportu wewnętrznego dominuje tam, gdzie przemieszczane są przedmioty o płaskiej, sztywnej powierzchni – palety, skrzynki, kartony, panele czy elementy metalowe. Punktowa nośność pojedynczej rolki bywa znacznie wyższa niż w przenośnikach taśmowych, co pozwala transportować ładunki o masie kilkuset kilogramów bez dodatkowego wzmacniania konstrukcji. W magazynach i na liniach pakujących rolkowe odcinki często służą jako bufory akumulacyjne, na których produkty czekają na kolejny etap procesu.
Wadą tego rozwiązania jest ograniczona przydatność do materiałów sypkich, drobnych lub o niestabilnym kształcie – element mógłby przepaść między rolkami albo się przewrócić. Rolki napędzane wymagają też precyzyjnego ustawienia równoległości, ponieważ nawet niewielkie odchylenie geometrii prowadzi do przekrzywiania transportowanych elementów i zwiększonego zużycia łożysk.
Rolki napędzane, a grawitacyjne – kiedy wybrać który wariant?
Rolki napędzane elektrycznie stosuje się na odcinkach, gdzie potrzebna jest kontrola prędkości i możliwość zatrzymania ładunku w konkretnym punkcie – na przykład przed stanowiskiem kontroli jakości. Wariant grawitacyjny działa bez zasilania, wykorzystując nachylenie trasy zazwyczaj w zakresie 3-8 stopni, i bywa tańszy w instalacji, choć nie pozwala na precyzyjne dozowanie tempa przepływu materiału.
Decyzja między tymi dwoma podtypami zależy głównie od układu hali i dostępnej przestrzeni. Odcinki grawitacyjne dobrze wypełniają luki między stanowiskami roboczymi, natomiast segmenty napędzane stosuje się w miejscach wymagających synchronizacji z resztą linii produkcyjnej.
Przenośnik taśmowy vs przenośnik rolkowy – porównanie parametrów
Zestawienie obu rozwiązań w jednej tabeli ułatwia szybkie porównanie parametrów istotnych przy wyborze systemu transportu do konkretnej aplikacji przemysłowej.
| Parametr | Przenośnik taśmowy | Przenośnik rolkowy |
|---|---|---|
| Typ materiału | Sypki, drobny, nieregularny | Płaski, sztywny, paletyzowany |
| Nośność punktowa | Niska do średniej | Średnia do wysokiej |
| Koszt eksploatacji | Wyższy (wymiana taśmy) | Niższy (trwałość rolek) |
| Poziom hałasu | Niski | Średni do wysokiego |
| Elastyczność trasy | Ograniczona | Dobra przy segmentach modułowych |
| Typowa prędkość | 0,1-2 m/s | Zależna od napędu, zmienna |
Z powyższego zestawienia wynika, że żadne z rozwiązań nie jest uniwersalnie lepsze – każde ma zastosowania, w których wypada wyraźnie korzystniej. Przy transporcie komponentów sypkich lub drobnych taśma pozostaje praktycznie bezalternatywna, natomiast przy przemieszczaniu palet czy skrzynek rolki oferują lepszą trwałość i niższe koszty utrzymania w długim horyzoncie czasowym.
Jak wybrać system transportu wewnętrznego do linii produkcyjnej?
Dobór właściwego typu przenośnika zaczyna się od analizy charakteru transportowanego materiału, ale na tym proces decyzyjny się nie kończy. Trzeba uwzględnić także tempo produkcji, dostępną przestrzeń oraz warunki środowiskowe panujące w hali – wilgotność, temperaturę, obecność pyłów czy substancji chemicznych.
Przy projektowaniu linii pakującej w zakładzie spożywczym testowaliśmy oba rozwiązania na jednym odcinku procesu – segment taśmowy obsługiwał etap sortowania drobnych opakowań, a odcinek rolkowy przejmował gotowe kartony do dalszego transportu na paletyzator. Taki hybrydowy układ pozwolił wykorzystać zalety obu systemów bez kompromisów wynikających z jednego typu przenośnika na całej trasie.
Przed podjęciem decyzji warto sprawdzić kilka kryteriów wyboru:
- Charakter i kształt transportowanego materiału – sypki, drobny czy sztywny i paletyzowany.
- Wymagana nośność na metr trasy oraz maksymalne obciążenie punktowe.
- Dostępna przestrzeń montażowa i konieczność zmiany kierunku trasy transportu.
- Poziom automatyzacji linii – potrzeba precyzyjnego pozycjonowania czy jedynie przemieszczenia ładunku.
- Budżet na eksploatację, w tym częstotliwość wymiany elementów zużywających się.
Po zestawieniu tych czynników zazwyczaj okazuje się, że jeden z systemów wyraźnie lepiej odpowiada specyfice procesu, choć w wielu zakładach spotyka się rozwiązania mieszane, łączące odcinki taśmowe i rolkowe w ramach jednej linii.
Koszty eksploatacji i trwałość przenośników przemysłowych w praktyce
Koszt zakupu to tylko część wydatków związanych z systemem transportu – równie istotne są koszty eksploatacyjne rozłożone na cały okres użytkowania. Przenośniki taśmowe wymagają regularnej wymiany taśmy, której żywotność przy typowym obciążeniu w warunkach przemysłowych wynosi od 2 do 5 lat, zależnie od intensywności pracy i rodzaju transportowanego materiału. Ścierne granulaty czy materiały o wysokiej temperaturze skracają ten okres nawet o połowę.
Przenośniki rolkowe cechują się dłuższą żywotnością podzespołów – łożyska rolek przy prawidłowej smarowaniu potrafią pracować bez wymiany 8-10 lat. Koszt pojedynczej rolki jest niższy niż koszt odcinka taśmy, a ewentualna awaria dotyczy zwykle jednego elementu, nie całej trasy transportu. Z drugiej strony napędy rolkowe – zwłaszcza w wersji z indywidualnym silnikiem na każdą rolkę – generują wyższy koszt instalacji początkowej niż prosty układ pasowy w przenośniku taśmowym.
Przy planowaniu budżetu na systemy transportu wewnętrznego warto doliczyć koszt przestojów wynikających z serwisu. Wymiana taśmy trwa zazwyczaj kilka godzin i wymaga zatrzymania całego odcinka, natomiast uszkodzoną rolkę często można wymienić bez wstrzymywania pracy sąsiednich segmentów. Ta różnica bywa decydująca w zakładach pracujących w systemie trzyzmianowym, gdzie każda godzina przestoju przekłada się na wymierną stratę produkcyjną.