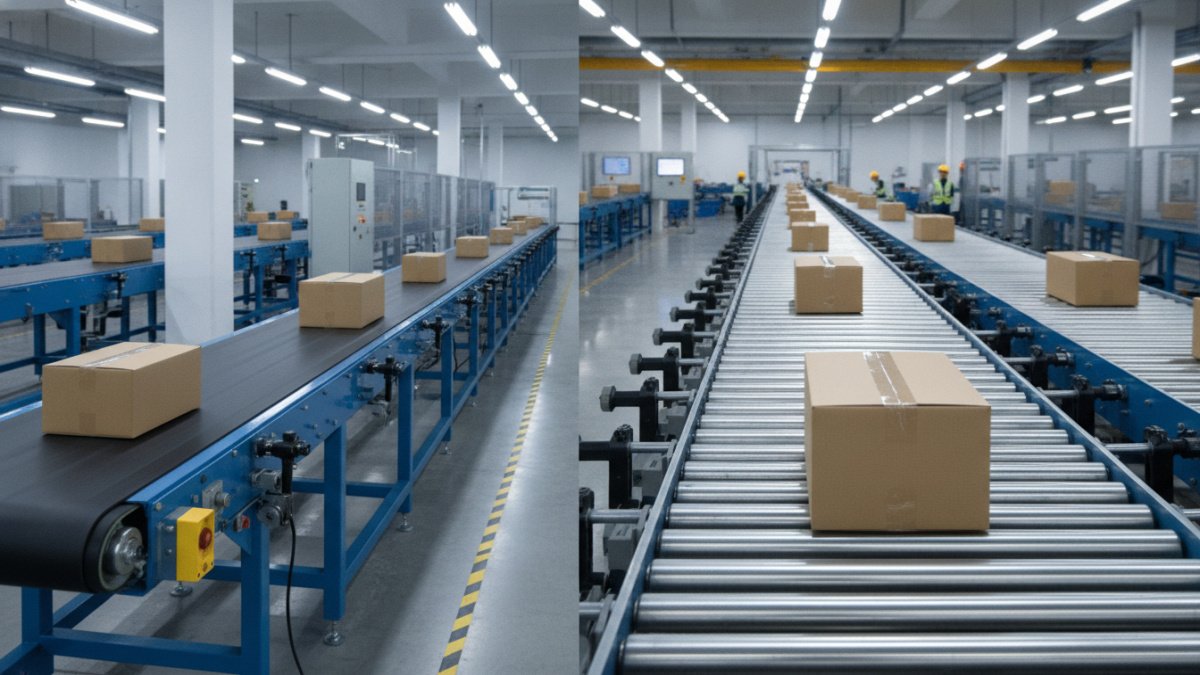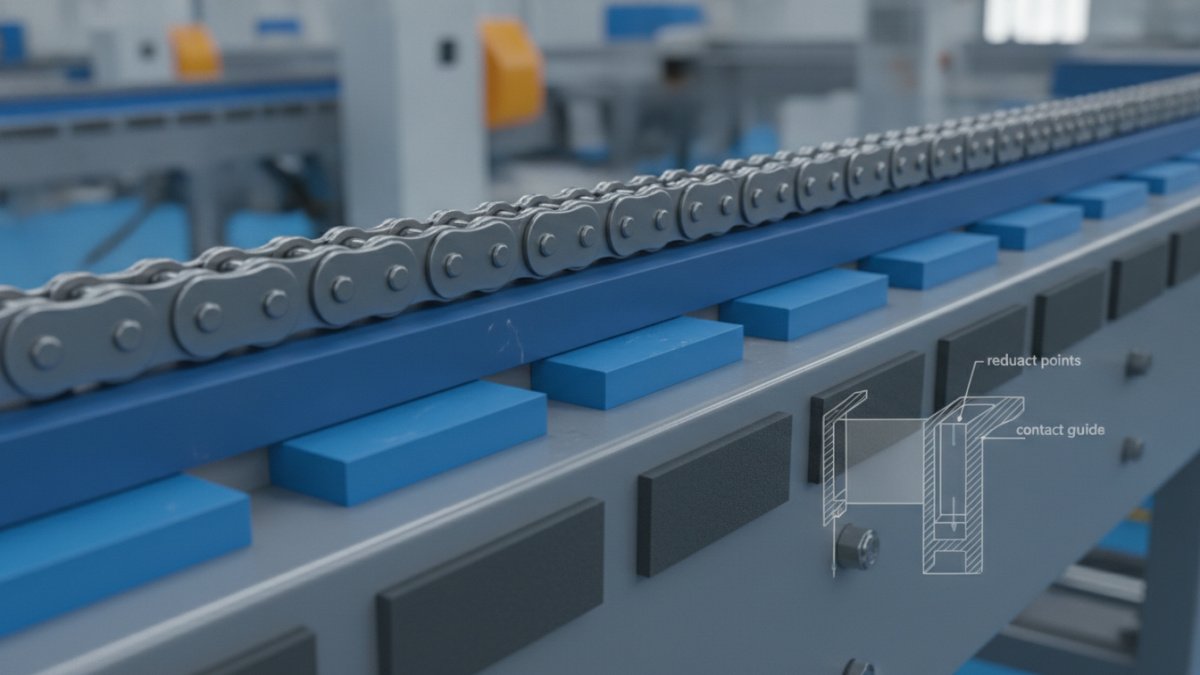
Łańcuch przesuwający się po metalowej szynie generuje tarcie, które prędzej czy później odbija się na całym napędzie. Silnik pracuje ciężej, łożyska się nagrzewają, a hałas w hali produkcyjnej rośnie z miesiąca na miesiąc. Rozwiązaniem stosowanym od lat w przemyśle są prowadnice ślizgowe – elementy z tworzywa technicznego, które przejmują kontakt z łańcuchem i odciążają cały układ transportowy. W tym artykule wyjaśniamy, jak dokładnie działają, czym się różnią od klasycznych szyn stalowych i na co zwrócić uwagę przy wyborze profilu do konkretnej aplikacji.
Jak działają prowadnice ślizgowe w przenośnikach łańcuchowych?
Prowadnica ślizgowa to profil z tworzywa polimerowego montowany na ramie przenośnika, po którym przesuwa się łańcuch rolkowy lub płytkowy. Zamiast tarcia metal-metal, mamy tarcie tworzywo-metal, a współczynnik tarcia dla materiałów takich jak PE1000 wynosi zazwyczaj 0,1-0,2, wobec 0,4-0,6 dla stali po stali bez smarowania. W praktyce oznacza to, że silnik napędowy zużywa mniej energii na przezwyciężenie oporów ruchu, a sam łańcuch nie nagrzewa się tak szybko podczas długich cykli pracy.
Mechanizm działania jest prosty, ale efekt kumuluje się w czasie. Niższe tarcie to mniejsze naprężenia rozciągające w łańcuchu, co realnie wydłuża jego żywotność – w niektórych instalacjach przemysłowych obserwuje się wydłużenie okresu eksploatacji łańcucha o 30-50% po zamianie prowadnic metalowych na polimerowe. Dodatkowo tworzywa ślizgowe mają naturalne właściwości tłumiące drgania, co przekłada się na spadek poziomu hałasu nawet o kilka decybeli przy dużych prędkościach przesuwu.
Dlaczego smarowanie przestaje być konieczne?
Klasyczne prowadnice stalowe wymagają regularnego smarowania, żeby ograniczyć zużycie i hałas. Problem w tym, że smar przyciąga pył, brud i resztki procesowe, tworząc pastę ścierną, która działa jak papier szmerglowy. W liniach spożywczych czy farmaceutycznych smarowanie bywa wręcz zabronione ze względów higienicznych.
Prowadnice z PE1000 czy POM mają samosmarny charakter dzięki niskiej energii powierzchniowej materiału. Nie oznacza to zerowego tarcia bez konserwacji, ale w większości aplikacji przemysłowych praca bez smarowania jest normą, a nie wyjątkiem. To zmniejsza koszty utrzymania i eliminuje ryzyko zanieczyszczenia produktu smarem – istotne szczególnie w przetwórstwie żywności.
Wpływ na żywotność napędu i silnika
Mniejsze tarcie przekłada się bezpośrednio na obciążenie silnika napędowego. Przy przenośnikach pracujących w trybie ciągłym, 24 godziny na dobę, różnica w zużyciu energii między prowadnicami stalowymi a polimerowymi bywa odczuwalna na poziomie faktury za energię – niektóre zakłady raportują spadek zużycia energii przez napęd o 10-15% po modernizacji. Silnik pracuje w niższej temperaturze, łożyska mniej się grzeją, a reduktor przenosi mniejsze obciążenia dynamiczne, co ogranicza ryzyko przedwczesnej awarii przekładni.
Profile ślizgowe – z jakich materiałów są wykonane?
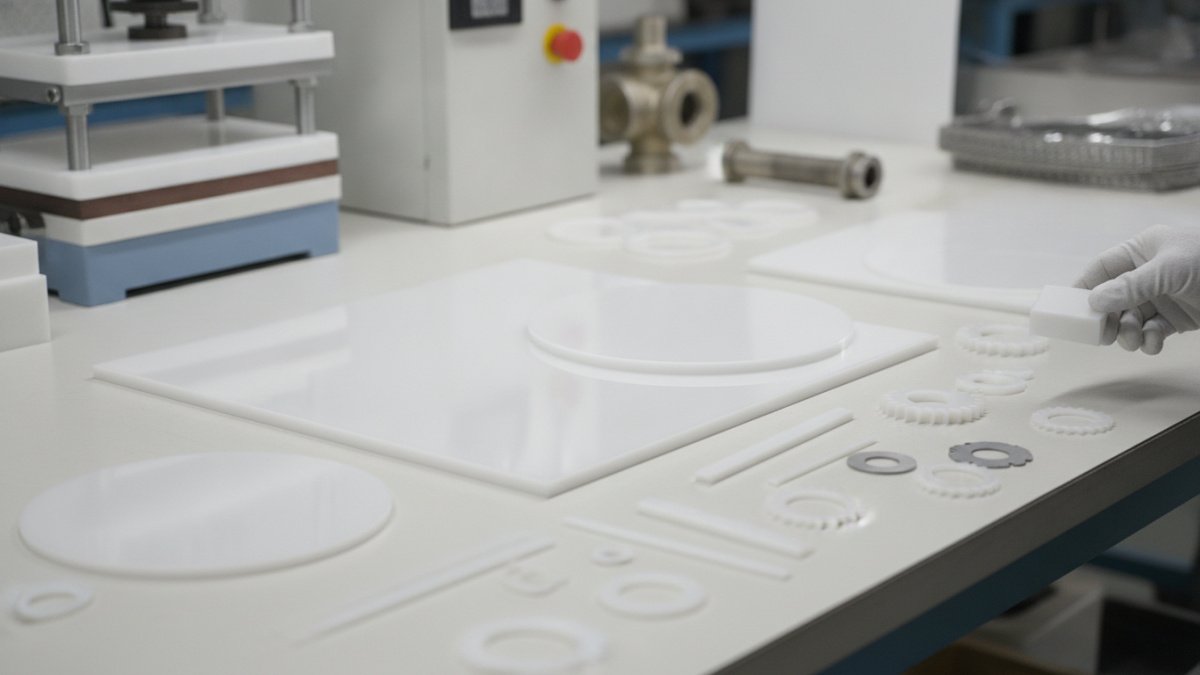
Na rynku dostępnych jest kilka grup materiałowych, z których produkowane są profile ślizgowe do zastosowań przemysłowych. Wybór zależy od warunków pracy, temperatury, obciążenia i środowiska chemicznego, w którym pracuje przenośnik.
- PE1000 (polietylen o ultra wysokiej masie molekularnej) – najczęściej wybierany materiał do prowadnic łańcuchowych, odporny na ścieranie, pracuje w zakresie od -100°C do +80°C, dobrze znosi kontakt z wodą i większością substancji chemicznych.
- POM (poliacetal) – wyższa sztywność i stabilność wymiarowa niż PE1000, lepszy do zastosowań wymagających precyzyjnego prowadzenia, ale bardziej podatny na pękanie przy uderzeniach.
- PA6 (poliamid) – dobra odporność termiczna do około 100°C, stosowany tam, gdzie temperatura procesu jest wyższa niż standardowo.
- UHMWPE z domieszkami – wersje wzmocnione grafitem lub dodatkami antystatycznymi, przeznaczone do specyficznych aplikacji, na przykład w przemyśle opakowaniowym czy elektronicznym.
Każdy z tych materiałów ma inny profil zużycia i inną tolerancję na warunki brzegowe. Dobór złego materiału do środowiska pracy – na przykład POM w instalacji z dużymi wahaniami temperatury – prowadzi do przyspieszonego zużycia i konieczności częstszej wymiany, co w efekcie podnosi koszty eksploatacji bardziej niż wyższa cena lepszego materiału na starcie.
Prowadnice do łańcuchów rolkowych, a prowadnice łańcuchowe płytkowe
Nie każda prowadnica pasuje do każdego typu łańcucha, a błędne dopasowanie to jedna z najczęstszych przyczyn przedwczesnego zużycia w instalacjach przemysłowych. Prowadnice do łańcuchów rolkowych mają geometrię przystosowaną do punktowego kontaktu z rolkami – zazwyczaj profil z rowkiem prowadzącym, który stabilizuje łańcuch w osi poprzecznej i zapobiega jego zsuwaniu na boki podczas ruchu.
Prowadnice łańcuchowe do konstrukcji płytkowych mają płaską powierzchnię ślizgową o większej szerokości kontaktu, bo obciążenie rozkłada się na całą płytkę łańcucha, a nie na punktowy styk rolki. Zamiana jednego typu na drugi bez konsultacji z parametrami technicznymi łańcucha często kończy się nierównomiernym zużyciem prowadnicy i zwiększonym luzem, który generuje wibracje i przyspieszone zużycie ogniw.
Poniższa tabela pokazuje podstawowe różnice między głównymi typami profili stosowanymi w przenośnikach przemysłowych.
| Parametr | Prowadnica do łańcucha rolkowego | Prowadnica do łańcucha płytkowego |
|---|---|---|
| Geometria kontaktu | Rowek prowadzący, kontakt punktowy | Powierzchnia płaska, kontakt liniowy |
| Typowe zastosowanie | Przenośniki modułowe, linie montażowe | Przenośniki ciężkie, transport palet |
| Ryzyko przy błędnym doborze | Zsuwanie łańcucha, uszkodzenie rolek | Nierównomierne zużycie płytki |
| Częstotliwość wymiany | Zwykle dłuższa przy dobrym montażu | Zależna od obciążenia jednostkowego |
Prowadnice do przenośników – montaż i najczęstsze błędy
Sama jakość materiału nie wystarczy, jeśli montaż zostanie wykonany niedbale. Prowadnice do przenośników wymagają precyzyjnego wyrównania wzdłuż całej trasy łańcucha, bo nawet niewielkie odchylenie liniowe na poziomie 2-3 milimetrów na kilkumetrowej trasie generuje dodatkowe naprężenia boczne i lokalne przegrzewanie materiału ślizgowego.
Przy naszych wdrożeniach w liniach paletyzujących obserwowaliśmy, że najczęstszym błędem jest montaż profili z przerwami dylatacyjnymi ustawionymi zbyt sztywno – tworzywa polimerowe rozszerzają się pod wpływem temperatury i tarcia, a brak luzu montażowego prowadzi do wyboczenia profilu po kilku tygodniach eksploatacji. Standardowa rekomendacja to zostawienie 1-2 milimetrów luzu na każdy metr długości profilu, choć wartość ta zmienia się w zależności od materiału i temperatury docelowej pracy.
Drugi częsty problem to niedopasowanie szerokości profilu do rzeczywistej szerokości łańcucha. Profil zbyt wąski nie stabilizuje łańcucha bocznie, a zbyt szeroki generuje niepotrzebne opory. Warto też zwrócić uwagę na sposób mocowania – wkręty wystające nad powierzchnię ślizgową będą uszkadzać łańcuch przy każdym przejeździe, dlatego mocowanie zagłębione lub systemy zaciskowe bez elementów metalowych na powierzchni roboczej sprawdzają się znacznie lepiej w praktyce.
Kiedy wymienić prowadnice i jak rozpoznać sygnały zużycia?
Zużycie prowadnic ślizgowych rzadko następuje nagle – to proces postępujący, który można obserwować, jeśli wie się, na co zwrócić uwagę podczas okresowych przeglądów przenośnika. Ignorowanie pierwszych sygnałów zwykle kończy się kosztowną wymianą łańcucha, nie tylko samej prowadnicy.
Pierwszym objawem jest zwykle wzrost poziomu hałasu przy tej samej prędkości pracy przenośnika – jeśli linia, która wcześniej pracowała cicho, zaczyna generować metaliczny zgrzyt, to często oznacza wytarcie warstwy ślizgowej do poziomu, na którym łańcuch zaczyna kontaktować się z metalową ramą pod profilem. Drugim sygnałem jest nierównomierny ruch łańcucha, widoczny jako lekkie drgania lub okresowe przyspieszenia – wynika to zwykle z lokalnych zagłębień w profilu ślizgowym, powstałych w miejscach największego obciążenia.
Warto ustalić harmonogram kontroli wizualnej co 3-6 miesięcy w zależności od intensywności pracy przenośnika, sprawdzając głębokość rowka wytartego przez łańcuch. Standardowa tolerancja dla większości profili PE1000 to zużycie do 20-30% pierwotnej grubości ścianki – po przekroczeniu tego poziomu ryzyko przebicia profilu i kontaktu metal-metal rośnie znacząco, a wraz z nim koszty energetyczne i ryzyko awarii napędu. Regularna wymiana profili w cyklu prewencyjnym, zamiast czekania na awarię, wychodzi zwykle korzystniej finansowo niż nieplanowany przestój linii produkcyjnej.